
Наши работы

Повседневная каска гвардейской тяжелой кавалерии Российской империи
Повседневная каска гвардейской тяжелой кавалерии Российской империиМиниатюра повседневной каски гвардейской тяжелой кавалерии Российской империиИзделие Миниатюра повседневной каски гвардейской тяжелой кавалерии Российской империиПовседневная каска гвардейских...

Морская офицерская сабля с палашным клинком обр. 1855 г
Морская офицерская сабля с палашным клинком обр. 1855 г.Миниатюра представляет собой уменьшенную копию морской офицерской сабли с палашным клинком обр. 1855 г. Данная модель оружия появилась после изменения способа крепления и замены сабельного клинка на палашный в...

Кирасирский палаш полка Миниха обр. 1732 г
Кирасирский палаш полка Миниха обр. 1732 г.Миниатюра представляет собой уменьшенную копию кирасирского палаша полка Миниха обр. 1732 г. Массивный клинок с одним широким долом очень похож на лезвие русского меча 13 – 14 века. Изделие Миниатюра кирасирского палаша полка...
Парадная каска лейб-гвардии кирасирских полков обр. 1874
Парадная каска лейб-гвардии кирасирских полков обр. 1874 г."Каска с Андреевской звездой схвачена под подбородком металлической чешуей... Широкий орел, распластав когтистые лапы и вздев к небу два горбатых клюва, точно плывет по воздуху на своих серебряных...
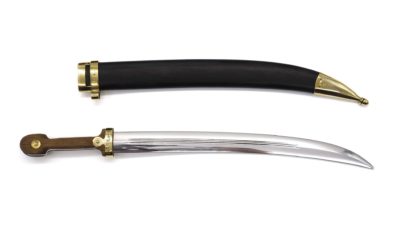
Бебут образца 1907 года с ножнами обтянутыми кожей
Бебут образца 1907 года с ножнами обтянутыми кожейМиниатюра представляет собой уменьшенную копию кинжала кривого солдатского (бебута) с ножнами обтянутыми кожей обр. 1907 г.Описание Технические характеристики Клинок стальной незначительной кривизны, двулезвийный, с...
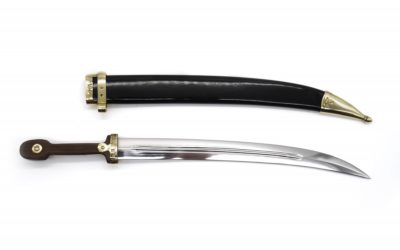
Бебут образца 1907 года с лакированными ножнами
Бебут образца 1907 года с окрашенными ножнамиМиниатюра представляет собой уменьшенную копию кинжала кривого солдатского (бебута) с окрашенными ножнами обр. 1907 г.Описание Технические характеристики Клинок стальной незначительной кривизны, двулезвийный, с двумя узкими...
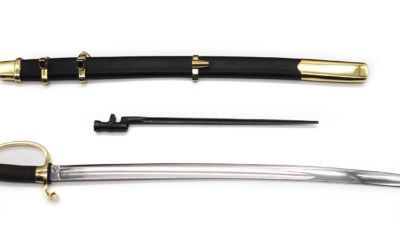
Драгунская солдатская шашка образца 1881 года со штыком образца 1890 года
Драгунская солдатская шашка образца 1881 года со штыком образца 1890 годаМиниатюра представляет собой уменьшенную копию Драгунской солдатской шашки образца 1881 года со штыком образца 1890 года Описание Миниатюра Драгунской солдатской шашки образца 1881 года со штыком...
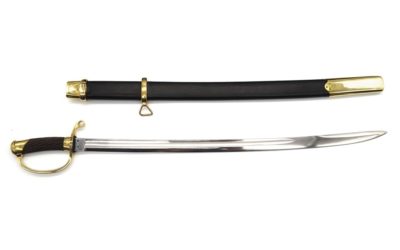
Драгунская солдатская шашка образца 1881 года (ранние ножны)
Драгунская солдатская шашка образца 1881 года (ранние ножны)Proin eget tortor risus. Vestibulum ante ipsum primis in faucibus orci luctus et ultrices posuere cubilia Curae; Donec velit neque, auctor sit amet aliquam vel, ullamcorper sit amet ligula. Nulla quis lorem...
Шашка драгунская (офицерская) образца 1881-1909 годов
Шашка драгунская (офицерская) образца 1881-1909 годовПредставляет собой уменьшенную копию Шашки драгунской (офицерской) образца 1881-1909 годов.ИзделиеМиниатюра Шашки драгунской (офицерской) образца 1881-1909 годов.Клинок стальной искривленный однолезвийный, нередко с...
Шашка драгунская офицерская образца 1881 года с аннинским темляком
Шашка драгунская офицерская образца 1881 года с аннинским темлякомProin eget tortor risus. Vestibulum ante ipsum primis in faucibus orci luctus et ultrices posuere cubilia Curae; Donec velit neque, auctor sit amet aliquam vel, ullamcorper sit amet ligula. Nulla quis...
Шашка драгунская офицерская образца 1881 года с георгиевским темляком и знаком за фехтовальный бой
Шашка драгунская офицерская образца 1881 года с георгиевским темляком и знаком за фехтовальный бойProin eget tortor risus. Vestibulum ante ipsum primis in faucibus orci luctus et ultrices posuere cubilia Curae; Donec velit neque, auctor sit amet aliquam vel,...

Шашка казачья нижних чинов 1904 года
Шашка казачья нижних чинов 1904 годаМиниатюра представляет собой уменьшенную копию шашки казачей нижних чинов образца 1881 г.Описание Миниатюра представляет собой уменьшенную копию шашки казачей нижних чинов образца 1881 г.Клинок стальной, незначительной кривизны,...
Шашка казачья нижних чинов 1904 года с ножнами под штык к винтовке Мосина
Шашка казачья нижних чинов 1904 года с ножнами под штык к винтовке Мосина Proin eget tortor risus. Vestibulum ante ipsum primis in faucibus orci luctus et ultrices posuere cubilia Curae; Donec velit neque, auctor sit amet aliquam vel, ullamcorper sit amet ligula....

Полный цикл создания
Миниатюр
российского исторического
холодного оружия
Технология изготовления.
Сбор материалов
Перед тем, как приступить к началу производства миниатюрной копии, необходимо собрать о ней максимально возможный объём информации. В первую очередь это, конечно, получить фотографии в хорошем разрешении, установить точные размеры, согласно современным каталогам и описаниям музейных образцов, проанализировать выдержки из приказов того времени по размерам и весам образца холодного оружия и, если получится, найти высочайше утвержденные рисунки изготавливаемого изделия.
Благодаря доброму и чуткому отношению к нам руководства Военно-исторического музея артиллерии, инженерных войск и войск связи в лице директора музея Крылова В.М., заместителей директора музея Успенской С.В., Ефимова С.В., старшего научного сотрудника Кайгородцева А.Н., начальника отдела фондов Чумака Р.Н., у нас есть возможность дополнительно получать информацию по редким изделиям, хранящимся в запасниках. Это касается и консультаций, и возможности уточнять детали, нигде раннее не описанные, но важные для изготовления.
За последнее время появилось много литературы, посвященной русскому холодному оружию. Особо можно выделить московское издательство «Русские витязи» и петербургское «Атлант». Последний начал выпускать книги по системам ХО русской армии, привязывая их к годам принятия на вооружение. Для нас такой подход является огромным подспорьем в работе по изготовлению миниатюрных копий ХО.
Подготовка к производству.
После сбора всей необходимой информации, можно приступать к формированию документации, изготовлению моделей и лекал, пуансонов и оправок. Параллельно идет разработка плана производства, очередности процессов и наличия материалов и расходного оборудования.
Заказывается необходимое количество кожи, ювелирной латуни, полировальных паст различной зернистости, шлифовальных лент. Готовые лекала отправляются в кузницу, где по ним уже изготавливаются стальные поковки будущих клинков.
Конечно, современная техника и материалы упрощают ряд задач, позволяя за более короткий срок получить необходимый результат, но сильно облегчить крайне трудоемкий процесс, не в состоянии.
Производство.
Клинок
Как уже отмечалось выше, изготовление клинка осуществляется из стали, откованной кузнечным способом – поковки. Марка стали по своему составу очень близка к легендарной литой стали Павла Обухова (ЛСПО), которую изготавливали на Златоустовском заводе.
Поковки размечаются твердосплавным инструментом, по изготовленному лекалу для данного образца холодного оружия.
Далее заготовка обрабатывается на шлифовальном станке с «бесконечной лентой» (гриндере), сначала абразивными лентами грубых фракций, постепенно переходя ко все более мелким.
Клинок – это достаточно сложное в изготовлении изделие. Материал – углеродистая сталь — требует для обработки хороших материалов и большого количества времени. А для того, чтобы соблюсти все размеры и геометрию оригинального оружия и перенести все в миниатюру, требуется помимо высоких навыков мастера и, поистине «некое чутье», сродни дару художника.
Очень хороший эффект достигается, когда миниатюра и оригинал находятся рядом, и можно воочию убедиться в качестве изготовления. Безусловно, для коллекционеров холодного оружия, людей, профессионально занимающихся историей, такое сравнение не требуется — все запечатлено в памяти и остается только любоваться точностью изготовления миниатюрной копии, качеством и чистотой полировки.
Эфес
Материалом рукояти русского холодного длинноклинкового оружия как правило являлась латунь, реже – бронза.
Способ для изготовления изделий из указанных материалов применяемый в создании миниатюрных копий называется «литьё по выплавляемым моделям». Он состоит в следующем: изготовленная модель будущего изделия (как правило из модельного воска) заливается специальным силиконом. После застывания, форму особым образом разрезают и вынимают модель. Далее из воскового инжектора в форму под давлением подается разогретый низкотемпературный «литьевой» воск. Таким образом происходит тиражирование модели для дальнейшего изготовления в металле.
После этого все отлитые в воске модели внимательно осматриваются на предмет дефектов, происходит отбраковка и устранение недостатков, таких как: лишние наплывы, непролив или воздушные пузырьки. В дальнейшем восковые изделия собираются в так называемую «ёлку». Она представляет собой восковой стержень, вокруг которого напаивают восковые модели. Сформированная таким образом елка устанавливается в металлический стакан и заливается особой формомассой. Делать это необходимо достаточно быстро, так как, время ее «жизни» от момента замешивания до затвердевания смеси, как правило составляет минуты. В этот период необходимо еще провести «дегазирование», для чего металлический стакан с залитой формомассой «ёлкой» (опокой) устанавливают на вибростол, накрывают герметичным колпаком и создают вакуум. Если данную процедуру не сделать, то оставшиеся пузырьки воздуха на «ёлке» при заливке металлом образуют грозди припаянных шариков – «корольков». Если на ровных поверхностях это приводит к увеличению времени на обработку, то для гравированных участков, имеющих рисунок, является браком изделий.
После дегазации и виброуплотнения опоку помещают в муфельную печь и по особому температурному графику прокаливают несколько часов. За это время литьевой воск выплавляется, а остатки выгорают. Формамасса же приобретает свойство паропроницаемости. Когда режим прокаливания завершен, в опоку заливается расплавленный металл. Остывшую опоку помещают в воду, «размывают» формомассу и оценивают отлитые изделия.
Отрезав от центрального стержня, модели механически обрабатываются, полируются и из них уже собираются в готовые изделия.
Рукояти русского холодного оружия, как правило, изготавливались деревянными, обматывались крученой проволокой или обтягивались кожей.
На миниатюрах данный процесс в точности повторен. К примеру, рукоять миниатюры шашки солдатской 1881 года изготовлен из берёзы, так же, как и полноразмерный образец, и для придания водоотталкивающих свойств и препятствию гниения выварен в льняном масле. Поэтому рукоять миниатюры имеет такой же коричневый цвет.
Ножны
Ножны для длинноклинкового русского оружия как правило изготавливались из дерева и обшивались кожей, были и полостью кожаные ножны, а с 19 века выпускались и цельнометаллические образцы.
Они выстругиваются из материалов, которые использовались на исторических прототипах – липе и березе. Уникальность свойств липы состоит в том, что при попадании влаги она не разбухает и всегда позволят извлекать клинок из ножен, что очень важно в суровых условиях воинской службы.
Во время 1 мировой войны, с учетом возросших объёмов производства холодного оружия и отсутствия в должном количестве липовой древесины, изготавливались ножны из березы. При попадании влаги клинок так заклинивало, что заводы стали выпускать специальный инструмент, для устранения этой проблемы.
Толщина ножен на миниатюре не должна превышать размеры, установленные на оригинале с учетом коэффициента уменьшения. Чтобы добиться аутентичности, приходится стачивать деревянную основу так, что дерево становится таким тонким, что начинает просвечивать. После они обтягиваются натуральной кожей толщиной всего 0,2 — 0,3 мм. Особая технология склеивания шва, делает его аккуратным и практически незаметным. Фурнитура на ножнах системы Горлова, как и на оригинале, имеет миниатюрные крепежные винты, а технология изготовления сборки допускает и возможность все разобрать. Однако, делать это для праздного любопытства и не имея профессиональной подготовки и соответствующего инструмента, настоятельно не рекомендуется.
Окончательная обработка и сборка.
После изготовления всех комплектующих, сборки эфеса и спаивания неразъёмных частей, происходит предварительная сборка готового образца. Пайка элементов эфеса и приборов ножен проводится с использованием серебра и серебряных припоев, что технологически соответствует историческому процессу изготовления русского холодного оружия. Каждая модель имеет как общие технологические приемы, так и особенности.
Сборка всего изделия достаточно трудоемкий процесс, требующий аккуратности, мастерства и терпения. С учетом крайне малых размеров всех элементов, примерка латунных деталей проводится одноразово. Любой даже незначительный перекос латунных элементов на ножнах приводит к «задиру» и как следствие — переклейке тонкой кожи ножен.
При наличии на оригинале клеймения или травления, на миниатюру также ставится клейма в соответствии с масштабированием изготавливаемой модели и правил клеймения холодного оружия в войсках (А.Н. Кулинский «Русское холодное оружие») и наносится уменьшенный рисунок с оригинала для последующего травления.
На изготавливаемых образцах все латунные элементы покрываются позолотой. Это придает неповторимый блеск полированных латунных частей и предохраняет от потускнения. Наверное, это единственное отступление от принятого технологического процесса при изготовлении русского холодного оружия – ранее позолотой покрывалось только офицерское оружие.